Aktualności
Dom / Aktualności / Wiadomości branżowe / jak zrobić włókno poliestrowe: zastosowania, kryteria wyboru i wskazówki praktyczne


jak zrobić włókno poliestrowe: zastosowania, kryteria wyboru i wskazówki praktyczne
Oct 14,2026
Co to jest Tex w tekstyliach? Jednostka gęstości liniowej, którą każdy kupujący musi znać
Oct 07,2026
Wyjaśnienie materiału na sofę: jak porównać trwałość, rodzaje splotów i koszt
Sep 30,2026
Wyjaśnienie włóknin: czym różnią się tkaniny łączone od tkanin i dzianin
Sep 23,2026
Wyjaśnienie materiału spandex: właściwości rozciągające, proporcje mieszania i praktyka mielenia
Sep 09,2026Włókno poliestrowe to politereftalan etylenu (PET), polimer kondensacyjny zbudowany z dwóch monomerów petrochemicznych: oczyszczonego kwasu tereftalowego (PTA) i glikolu monoetylenowego (MEG).
Niektóre starsze linie nadal używają tereftalanu dimetylu (DMT) zamiast PTA. Otrzymany polimer jest identyczny, ale w procesie DMT jako produkt uboczny powstaje metanol, dlatego nowoczesne zakłady włókniste preferują PTA, który na etapie estryfikacji wytwarza wyłącznie wodę.
PET klasy włóknistej definiuje się na podstawie lepkości granicznej (IV), zwykle od 0,60 do 0,70 dL/g. Żywica powyżej 0,72 dL/g jest sztywniejsza i lepiej dostosowana do gatunku butelkowego, natomiast poniżej 0,55 dL/g stopiony materiał obraca się, tworząc włókno zbyt słabe, aby można było je wiarygodnie wyciągnąć.
Dodatki dostają się przed przędzeniem: dwutlenek tytanu tworzy półmatowy lub całkowicie matowy połysk, przedmieszki nadają kolor barwiony masą, a stabilizatory termiczne chronią polimer podczas ciągnienia w wysokiej temperaturze.
Mniej powszechny wariant, politereftalan cykloheksylenodimetylenu (PCDT), wykorzystuje inny glikol i zapewnia lepszą sprężystość przędz tapicerskich. Ponad 95% włókien poliestrowych produkowanych na całym świecie to PET, więc opisany tutaj proces zaczyna się i kończy na tym polimerze.
Polimeryzacja zachodzi przed przędzeniem, a konsystencja tego etapu determinuje wszystko, co następuje.
MEG i PTA najpierw reagują w temperaturze 190–230°C pod ciśnieniem, tworząc tereftalan bis(2-hydroksyetylu), półprodukt o niskiej masie cząsteczkowej. Drugi etap przebiega w temperaturze 260 do 280°C w warunkach bliskiej próżni, podczas gdy nadmiar MEG jest oddestylowywany i łańcuchy polimeru rosną. Związki antymonu, tytanu lub germanu katalizują reakcję, a proces zatrzymuje się, gdy stop osiągnie docelowy poziom IV.
Stopiony PET jest następnie wytłaczany w pasma, schładzany w schłodzonej wodzie i cięty na wióry o wielkości około 3 do 4 mm. Frytki krystalizuje się i suszy do wilgotności poniżej 30 ppm, zanim będzie można je ponownie stopić. Woda atakuje PET w temperaturze wirowania i przecina łańcuch molekularny, więc mokry chip oznacza słabe włókno.
Przędzenie ze stopu przekształca wysuszone wióry PET w ciągłe włókno w jednej, nieprzerwanej operacji i jest najszybszym krokiem w całym łańcuchu.
Główną dźwignią jest prędkość nawijania: wyższa prędkość powoduje odciśnięcie we włóknie większej orientacji molekularnej, co zmniejsza wymagany później stopień naciągu i pozwala uzyskać przędzę o innym profilu skurczu.
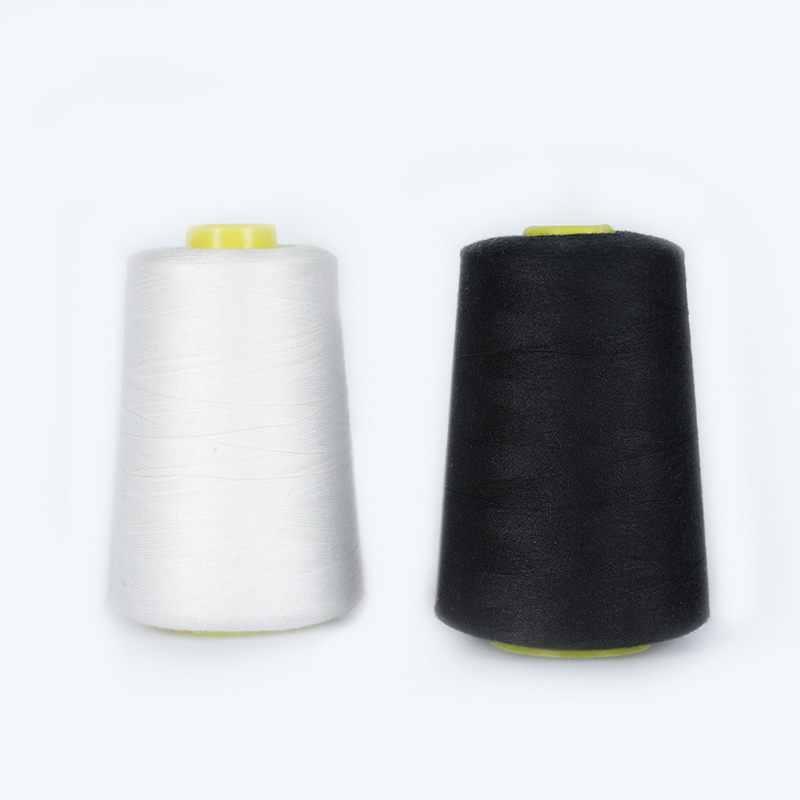 Poliestrowa nić do szycia o niskim wydłużeniu i miękkiej teksturze Ta poliestrowa nić do szycia charakteryzuje się niskim wydłużeniem, brakiem elastyczności i dobrą trwałością kolorów. Pasuje do dyskusji na temat rysunku, ponieważ jego właściwości mechaniczne są kształtowane przez orientację włókien i prędkość nawijania. Zobacz produkt →
Świeżo uprzędzony włókno jest zbyt słaby i rozciągliwy, aby można go było używać bezpośrednio, a rysowanie to mechaniczny etap, który rozwiązuje oba problemy.
Przędza jest rozciągana 3 do 5 razy w stosunku do swojej pierwotnej długości pomiędzy podgrzewanymi rolkami godetowymi. Łańcuchy polimerowe są zorientowane wzdłuż osi włókna, wytrzymałość na rozciąganie wzrasta od około 1,5 do 4,0-5,5 g/d, a wydłużenie przy zerwaniu spada z ponad 100% do 20-40%. Temperatura rozciągania, współczynnik prędkości i strefa relaksacji określają równowagę pomiędzy wytrzymałością a skurczem.
W przypadku przędzy 75D/36F średnica otworu dyszy przędzalniczej wynosi około 0,2 mm, a współczynnik rozciągania jest tak ustawiony, aby końcowe wydłużenie utrzymywało się na poziomie około 30%; zmiana dowolnego parametru spowoduje zmianę wyczucia materiału w dotyku, mimo że liczba przędzy nie ulegnie zmianie.
W przypadku przędz odzieżowych zwykle następuje etap teksturowania. Teksturowanie metodą fałszywego skrętu podgrzewa, skręca i rozkręca włókno, tworząc zaciśnięcie, podczas gdy teksturowanie strumieniem powietrza zapętla włókna sprężonym powietrzem, tworząc bardziej miękką i masywniejszą strukturę.
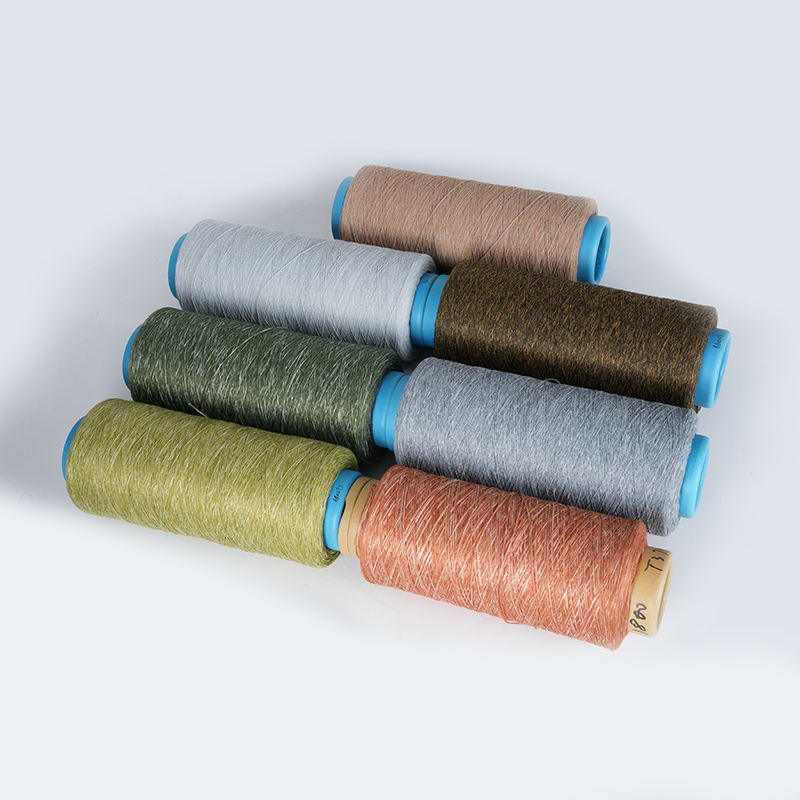 Kolorowa przędza teksturowana powietrzem do robótek dziewiarskich i tapicerskich Przędza z teksturą powietrza naśladuje przędzę odcinkową i może imitować wełnę, bawełnę lub len. Dostępny w denarach od 160D do 1800D, jest przydatny do dywanów, poduszek i gniazd dla zwierząt, co czyni go odpowiednim wyborem po etapach teksturowania. Zobacz produkt →
Ten sam stopiony poliester może stać się przędzą z ciągłego włókna ciągłego lub włóknem odcinkowym przyciętym na stałą długość, a wybór zmienia tkaninę, a nie tylko przędzę.
Ciągłe pasma o gładkiej, równej powierzchni. Niska skłonność do mechacenia, wysoka wytrzymałość i wyraźny draperia sprawiają, że jest to domyślny materiał na odzież sportową, podszewki, zasłony i nici do szycia.
Cięte długości od 38 do 90 mm, zaciskane i przędzione w systemach bawełnianych lub wełnianych. Zapewnia cieplejszą, bardziej miękką dłoń, łatwo łączy się z włóknami naturalnymi i dominuje w polarach, dzianinach i odzieży roboczej.
Produkcja zszywek obejmuje trzy etapy po ciągnieniu: zaciskanie, ustawianie temperatury w temperaturze od 120 do 180°C i cięcie. Zagniatanie zapewnia masę i spójność, termoutwardzanie blokuje zagniatanie na miejscu, a długość cięcia jest dopasowana do systemu przędzenia, który będzie przetwarzał włókno.
Poliester jest określany za pomocą liczb, a nie przymiotników, a pięć parametrów obejmuje większość praktycznych zagrożeń związanych z pozyskiwaniem.
| Parametr | Typowy zasięg | Praktyczny wpływ |
| Denier na włókno | 1,5 do 6,0 | Wyczucie dłoni, pokrycie z tkaniny, jednolitość odcienia |
| Wytrzymałość | 4,0 do 5,5 g/d | Wytrzymałość szwów, trwałość lin i pasów |
| Wydłużenie przy zerwaniu | 20 do 40% | Rozciąganie i regeneracja w formie tkaniny |
| Skurcz pod wpływem gorącego powietrza | 3 do 7% | Stabilność prania i prasowania odzieży |
| Odzysk wilgoci | 0,4% | Szybkość suszenia, statyka, zachowanie podczas barwienia nośnika |
Ponieważ barwienie nie może nastąpić od wrzenia, cięcia w jakości polimerów objawiają się zmianami odcienia na długo przed pojawieniem się zerwania nici. Przed przystąpieniem do produkcji masowej należy przeprowadzić małą próbę absorpcji barwnika w dowolnej nowej partii.
Większość poliestru jest barwiona w postaci przędzy lub tkaniny, ale włókno barwione masowo jest barwione podczas przędzenia, co całkowicie eliminuje kąpiel barwiącą i poprawia trwałość koloru.
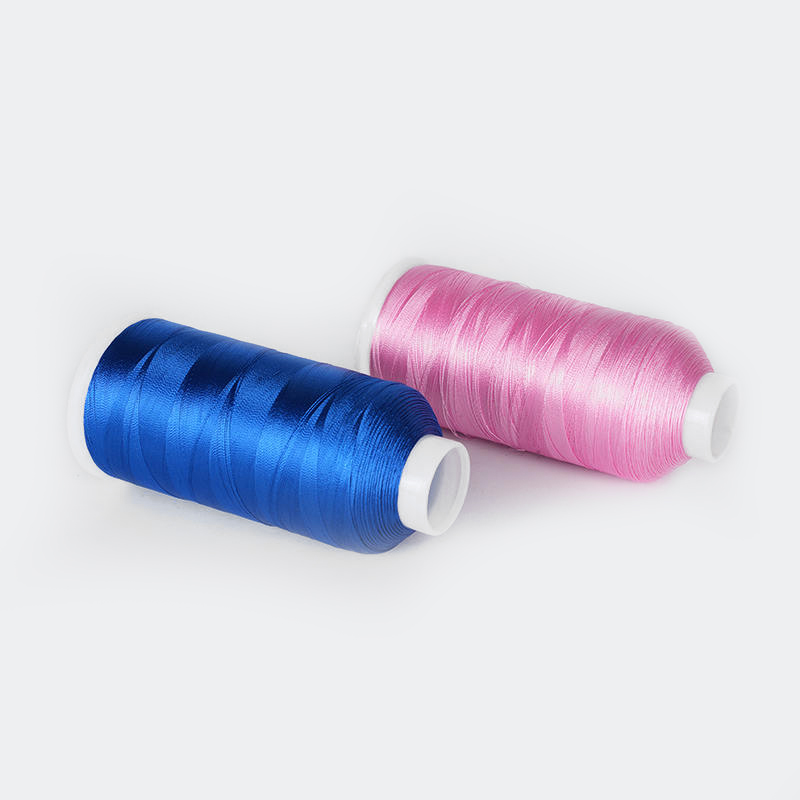 Nić poliestrowa do haftu o wysokiej wytrzymałości i elastyczności Ta nić do haftu wykonana z poliestru FDY jest mocna, odporna na blaknięcie, elastyczna i odporna na zmarszczki. Uzupełnia kontekst włókien barwionych masowo, oferując trwałą opcję do zastosowań hafciarskich. Zobacz produkt →
Poliester z recyklingu podąża prawie tą samą trasą, zmienia się tylko punkt wyjścia.
Pokonsumenckie butelki PET są myte, płatkowane, suszone i topione, a następnie ponownie polimeryzowane lub podawane bezpośrednio do linii przędzalniczej. Mechanicznie przetworzony rPET zwykle pojawia się z niższą IV niż świeży chip, dlatego producenci mieszają go z pierwotnym polimerem lub przeprowadzają polimeryzację w stanie stałym w celu odbudowania masy cząsteczkowej.
Certyfikat GRS weryfikuje twierdzenie o zawartości materiałów pochodzących z recyklingu, co ma znaczenie, gdy marka zgłasza emisję tekstyliów w zakresie 3 lub śledzi współczynniki materiałów pochodzących z recyklingu. Po stronie surowca zob jak powstaje przędza z recyklingu i jakie surowce są wykorzystywane .
Dziewiczy poliester wymaga MEG i PTA pochodzących z ropy naftowej, ale poliester z recyklingu zastępuje do 100% tego surowca pokonsumenckimi butelkami PET. Powstałe włókno to nadal PET o tych samych właściwościach chemicznych i mechanicznych.
PET zaczyna zauważalnie ulegać degradacji powyżej 300°C. Wirowanie utrzymuje się tuż powyżej temperatury topnienia, w najniższej temperaturze, która nadal zapewnia stabilny przepływ, w celu ochrony masy cząsteczkowej i uniknięcia tworzenia się żelu.
Linia przędzalnicza wytwarza nawiniętą szpulkę w ciągu kilku minut, ale kompletny łańcuch od surowego monomeru do gotowego włókna trwa zwykle od jednego do dwóch dni, jeśli uwzględnia się krystalizację, suszenie, rozciąganie i ustawianie.
Nie. Ciągnione włókno odcinkowe ma zasadniczo taką samą wytrzymałość na rozciąganie jak ciągnione włókno o tym samym denier, ponieważ oba przechodzą przez ten sam etap orientacji. Różnica polega na dotyku, a nie na wytrzymałości mechanicznej.
Co to jest Tex w tekstyliach? Jednostka gęstości liniowej, którą każdy kupujący musi znać
2026-10-07Twój adres e -mail nie zostanie opublikowany. Wymagane pola są oznaczone *


